一图读懂丨环境空气质量标准(GB 3095—2026)
背面poly finger要上线了,工艺窗口到底该怎么抓?
来源:新能源网
时间:2026-09-29 17:03:25
热度:
2026年09月29日关于背面poly finger要上线了,工艺窗口到底该怎么抓?的最新消息:前段时间写了篇《为什么TOPCon背面那层poly,正在被剪成条》。发出去之后,后台收到最多的是同一类问题TOPCon背面那层poly,正在被剪成条道理我懂了。可我们厂真要上pol
前段时间写了篇《为什么TOPCon背面那层poly,正在被剪成条》。发出去之后,后台收到最多的是同一类问题TOPCon背面那层poly,正在被剪成条
道理我懂了。可我们厂真要上poly finger了,这一刀到底该怎么下?
扬州大学联合常州大学、浙江晶科今年发在《Solar Energy Materials and Solar Cells》上的一篇论文,可能是目前公开文献里,少有的把这道题从激光参数一路做到“效率为什么掉”的研究。
它的价值不是告诉你“该做”,而是告诉你“该往哪个方向调”——它把激光、碱洗、gap宽度三个变量串成了一条因果链,而且给了你一个可以拿去验证的参考锚点320、480、430。
先看它怎么“去”PSG不是副产品,是天然掩膜
一般人的直觉是得给栅线底下那层poly加个保护,别让碱液啃掉。
这篇反着来。它的激光,专门打在要去掉的区域上。打完之后,那片PSG结构被破坏、变疏松,碱液一泡,优先把这片吃掉。

PSG在这条路线里不是“要洗干净的副产物”,而是“等着被激光破坏的天然掩膜”——它被打坏的地方,就是要被切掉的地方。
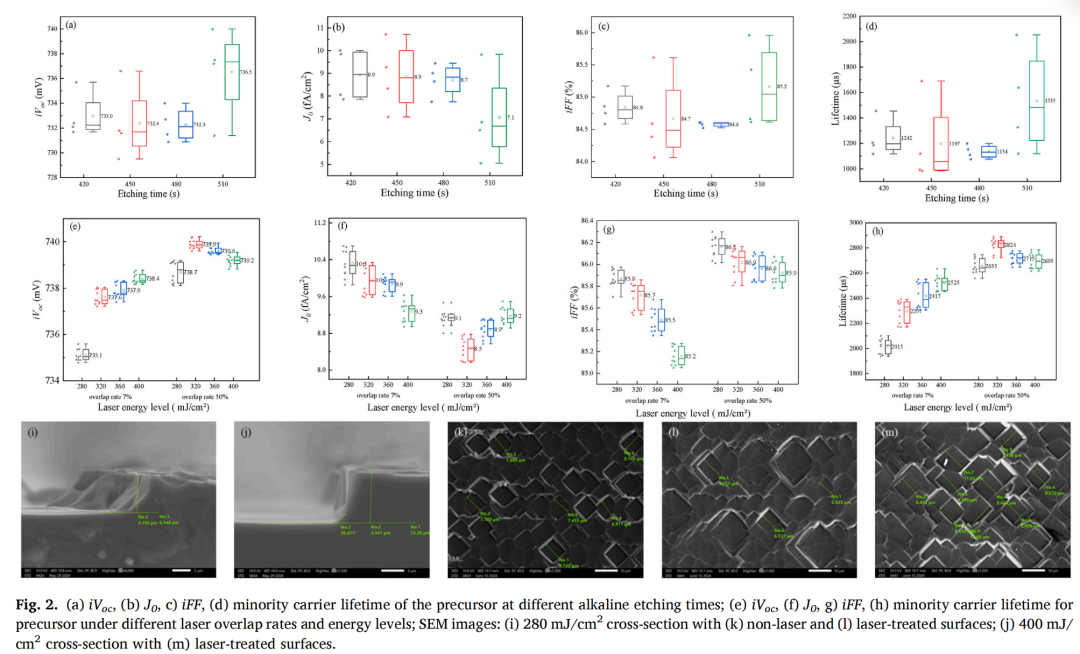
第一个参数320(激光能量密度)
论文扫了两个变量能量密度和光斑重叠率。
重叠率最容易被忽略。7%的时候,激光走的线是断续的、锯齿状的——热积累不够,边界毛毛糙糙。50%时边界变得连续、清晰,钝化全面更好。
7%和50%差的不是功率,是良率。
能量密度方面,320 mJ/cm是最优。论文给了一组截面数据280 mJ/cm和400 mJ/cm对应的激光影响深度分别约4.16±0.4 μm和4.34±0.51 μm;而优化工艺最终形成的gap刻蚀深度约4.3 μm。
注意这是两个不同的“深度”——激光影响深度是激光在硅里留下的改性范围,刻蚀深度是碱洗后实际挖掉的深度。
这里有个很值钱的推论这篇论文用的是绿光(532nm)。绿光在硅里穿得深,所以能在几微米深度留下改性。如果你走的是紫外激光——硅对紫外的吸收浅得多,改性深度会小一个量级,320这个能量、还有后面的刻蚀量,都得重新标。波长不一样,账要重算。
第二个参数480(碱洗时间)
论文扫了四个时间420、450、480、510秒。
420秒是欠刻改性区没去干净,开口浅或断断续续。
480秒干净、均匀、不过刻。
510秒是过刻侧向横向刻蚀出现,gap边缘被啃粗糙,界面复合上来了。
480秒,就是那个窗口。
最后形成的gap,一直刻到硅基底——不是浅浅减薄一层,而是把氧化硅和多晶硅整层去掉,继续往下挖硅。
第三个参数430(gap宽度)
这是全文最值钱的部分——它解释了“为什么剪着剪着,FF掉了”。
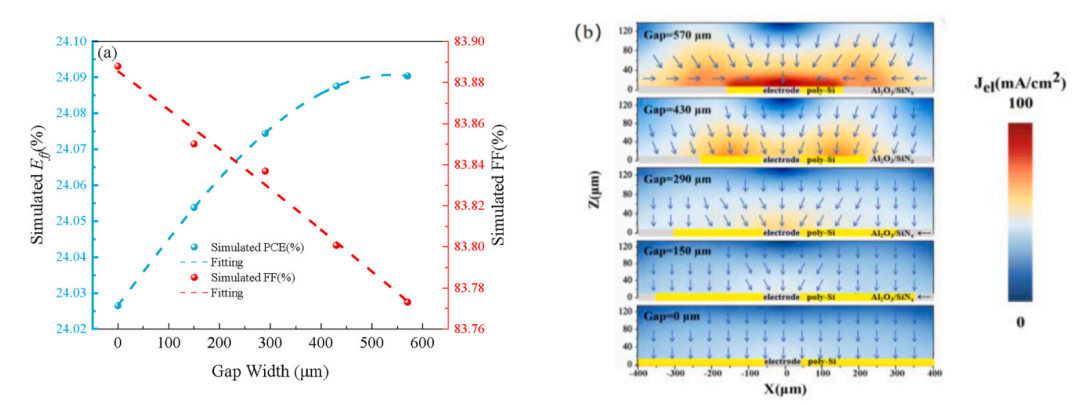
论文用TCAD和Quokka3做了仿真,把gap宽度从150微米扫到570微米。
在论文扫描的范围内,gap变宽带来的主要收益是Jsc增加,主要代价是FF下降。两者拉扯,最终把效率峰值推到了约430微米。
电流好,是因为非接触区的poly去掉了,不吃光了。论文给出的Jsc增益是0.44 mA/cm。
FF为什么掉?方阻翻倍。

去掉掺杂多晶硅后,改性区方阻从57.8 Ω/sq涨到102 Ω/sq(据论文图5(f))。接触电阻率也从2.06升到2.59 mΩ·cm。
这条因果链,是全文最值得截图的一段
Poly去掉
↓
方阻 57.8 → 102 Ω/sq
↓
ρc 2.06 → 2.59 mΩ·cm
↓
横向输运变差
↓
FF下降
↓
gap不能无限扩大
方阻一涨,载流子得先横向走一段长路,再往上被电极收走。路一长,电阻损失就上来。再宽下去,电极附近出现电流拥挤,复合也涨。
论文还给了一条经验线gap接近或超过栅线间距一半的时候,横向输运就非常吃力了。
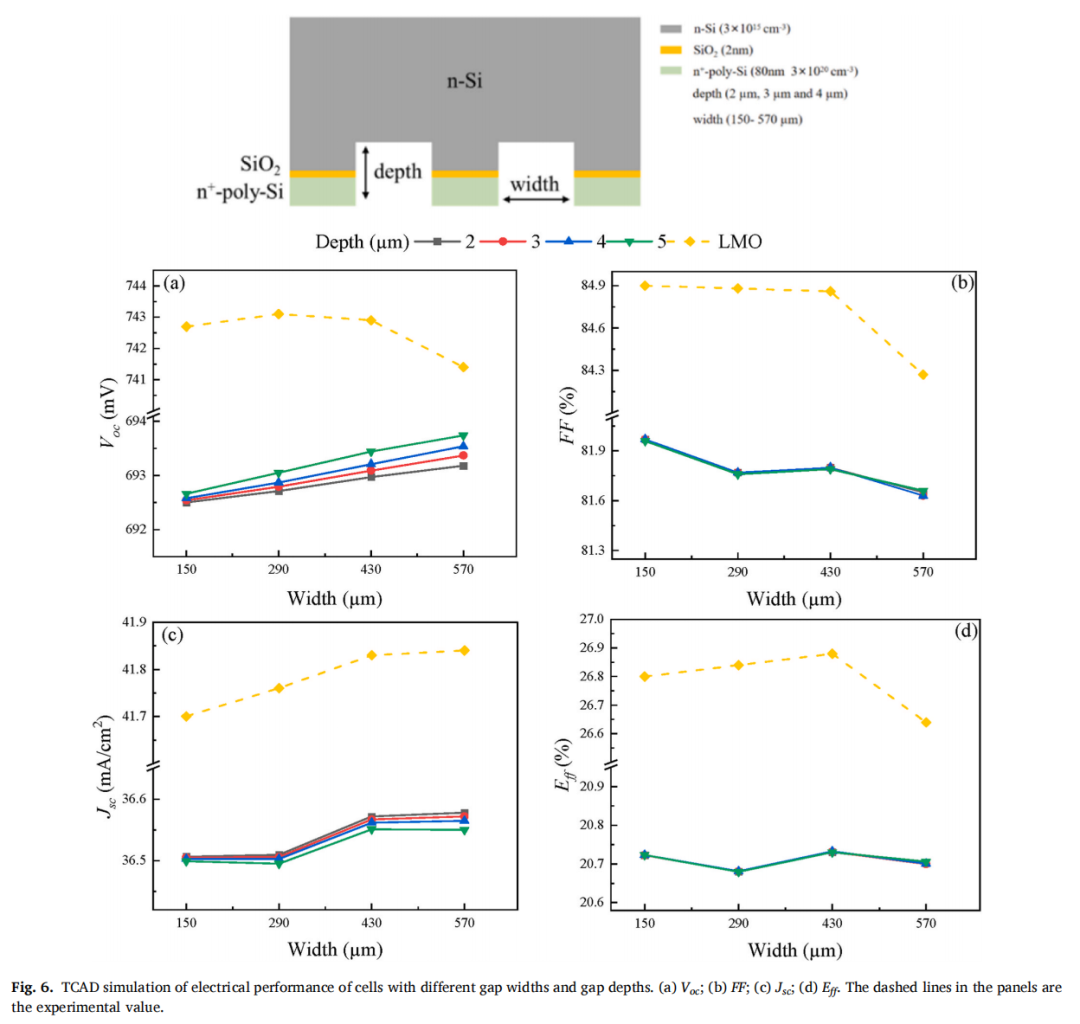
一句话概括gap窄的时候,是钝化在决定好坏;gap宽的时候,是输运在决定好坏。
决策地图不同情况,不同动作我猜你会遇到的情况建议动作还没上,在评估先看设备波长——绿光窗口和紫外完全不同在调激光参数320是绿光起点,紫外要重新标定在调碱洗480是绿光起点,欠刻过刻两头难在定gap宽度430是效率峰值,但要结合栅线间距——超过间距一半就吃力在控良率盯方阻,不盯效率——方阻翻倍比效率掉更快发现
如果你走的是UV紫外激光路线,改性深度浅一个量级,同样的能量密度下gap深度更小。要获得同样的光学收益,需要更宽的gap面积来补偿——但gap宽了FF又掉。UV路线的工艺窗口比绿光更窄,更需精确控制碱洗时间,容错空间更小。
最后说个诚实的部分
论文认证效率26.08%,用的是放大后的gap;中位电池只有25.91%,比基线高0.16%。而且它没给双面率。
所以这篇的价值不在那个最高效率数字,在于它把一条工艺品控的因果链拆得比较完整以前大家知道“去掉poly省光、省光会掉FF”,但这篇把掉多少、为什么掉、掉在哪条链路上,讲清楚了。
对做工艺开发的人来说,320、480、430这三个数,更适合作为第一轮DOE的参考锚点,而不是量产recipe。换激光波长、光斑、扫描方式或poly结构,这三个数字都不能直接照搬。
下次再看poly finger论文,先问三个问题他用的是什么波长?——绿光和紫外的改性深度差一个量级他的gap宽度和栅线间距是什么关系?——超过间距一半,横向输运就吃力他的方阻变化了多少?——方阻翻倍是FF下降的直接信号(要看硅片本身电阻率/厚度)
这三个问题的答案,比那0.16%的效率增益更有参考价值。
投票你们厂poly finger 调试卡在了哪儿?
评论区聊聊你们卡在哪个环节?跑过的激光能量密度和碱洗时间各是多少?调了多少轮效率才跑出来?效率增益有没有0.2+%?
#TOPCon#polyfinger#激光工艺#背面钝化#方阻#光伏PV笔记
原文标题:背面poly finger要上线了,工艺窗口到底该怎么抓?
上一篇:你在古城赏韵 他们在街巷护航
-
逆天,净利狂增360%,完全不像光伏公司,这个龙头究竟怎么做到的?2026-09-29
-
募资16.2亿元!老牌电站龙头光伏REIT获受理2026-09-29
-
同比大涨50%,8月光伏新增装机11.04GW2026-09-28
-
超8600万,光伏巨头子公司签署钢边框采购合同2026-09-28
-
IPO遇冷融资难,砍向光伏的温柔一刀?2026-09-28
-
光伏圈最大的意难平:半年豪赚12亿的中润光能,偏偏敲不开港交所的门2026-09-28
-
3年干到全球银浆第四,港股IPO“速成学员”日御光伏或奇迹难再!2026-09-28
-
炸裂,炸裂,大超预期,最值得关注的光伏龙头,甚至没有之一!2026-09-28
-
疯狂的"萝卜":超越隆基、通威,市值千亿排第一的光伏概念股,竟然是它!2026-09-28
-
光伏反内卷第一单批了,上游在整合,下游在降价2026-09-28
-
55亿大单五年零交付、12家光伏玻璃企业仅1家微赚!二线割肉、龙头冷修,拐点还是涨价幻觉?2026-09-28
-
怎样看待光伏发电装机首超煤电2026-09-28
-
5.6亿砸向非洲!光伏新军的能源险棋2026-09-25
-
30亿元!550MW!华能又一海上光伏项目获备案2026-09-25
-
光伏龙头换帅!功勋老臣卸任总裁,联合创始人接任2026-09-24